

Profiilide ekstrusiooniseadmed
Profiilid võivad koosneda ühest materjalist või mitmest materjalist. Üksikute materjaliprofiilide puhul kasutatakse ühte ekstruuderit, samal ajal kui mitme materjaliprofiili jaoks on vaja rohkem kui ühte ekstruuderit materjali sisestamiseks kesksesse matriitsi. Nendes protsessides saab kasutada ühe- või kahe kruviga ekstruudereid. Ühe kruviga masinad on keskendunud granuleeritud materjalidele või rakendustele, mis nõuavad vähem tõelist segamist. Kahe kruviga ekstruuderid keskenduvad tavaliselt pulbrilistele materjalidele või sinna, kus on vaja intensiivsemat segamist. Need ekstruuderid võivad olla erineva suurusega - paar naela tunnis väljundist kuni tuhandete naelteni tunnis väljundit, sõltuvalt rakendusest.
Koekstrusioon
Sekundaarseid ekstruudereid nimetatakse kaasekstruuderiteks ja need võivad olla ka erineva suurusega, kuid langevad tavaliselt spektri väiksema poole ja on tavaliselt väiksemad kui peamised töötlevad ekstruuderid. Kasutatavate kaasekstruuderite arvu piirab ainult töötlemisliinil olev ruum. Mõni protsess võib petta, kasutades sama koekstruuderit mitme rakenduse jaoks (kui nõutav materjal on identne, võib koekstruuderit kasutada rohkem kui ühes kohas. (Selle näiteks on joogikõrte välisküljel olevad triibud) Kui ribad on sama värvi, saab kõigi ribade jaoks kasutada ühte masinat.) Kaasaekstruuderid võib vastavalt vajadusele paigaldada põrandale või riputada üle pea pea.
Die tööriistad
Stantsimisriistad on rakendusespetsiifilised ja võivad olla lihtsad metallplaadid, milles on auk, et materjal läbi voolata, või keerukas mitmete komponentide suhe, mis on ette nähtud täiustatud vooluomaduste ja täpse suuruse saavutamiseks. Matriitsid paigaldatakse kas peamise ekstruuderi külge otse sellega ühendavate ekstruuderitega või matriits asub põrandaalusel, millesse on pressitud ekstruuderid. Die tööriist on orienteeritud kahes suunas, mis on seotud peamise ekstruuderiga. Juhised on „inline” ja „crosshead”. Inline protsess kasutab voolu, mis järgib ekstruuderi suunda ja stants on ühendatud vooluga protsessi suunas. Ristprotsessis kasutatakse voolu, mis on ekstruuderi vooluga nurga all. Profiili väljapressimiseks oleks see voolu suhtes 90 kraadise nurga all. (Kõigi toodete jaoks, mis vajavad komponendi sisestamist ekstrudaadisse katmiseks, on vaja ristsuunalisi protsesse. Näiteks traat, pulsitud tooted jne.
Alljärgnevad seadmed
Järgmised seadmed jaotatakse protsessi kolmeks osaks: 1) jahutamine / suuruse määramine, 2) tõmbamine, 3) lõikamine / mähis / väljavõtmine. Allpool on toodud peamised seadmete stiilid nende protsessinõuete saavutamiseks.
Jahutus- / suuruseadmed
Osa tuleb soovitud kuju säilitamiseks jahutada. See seade jaguneb mõneks alamkategooriaks. Mõni protsess nõuab tööks minimaalset mõju. Teised vajavad soovitud toote saavutamiseks selles etapis ulatuslikku suhtlust. Jahutus- / suuruseadmeid võib jagada kahte tüüpi:
Õhu jahutamine
Vee jahutamine
Veejahutus ja vaakumisuurus
Jahutusseadmed

Õhu jahutamine
Õhu kasutamine osade jahutamiseks on olnud pikka aega olemas. Tänapäeval kasutatakse seda harva, kuna see on ebaefektiivne ja nõuab tavaliselt aeglasemat protsessikiirust. Kuid see protsessiprotsess on tavaliselt väga odav, nii et lühemate käikude jaoks ja kiireks seadistamiseks kasutatakse seda endiselt tõhusalt. Tõhusaks tööks ei vaja see ka kallist tööriista. Mõned töötlejad kasutavad toote õige kuju hoidmiseks lihtsaid klambreid ja painutatud traati. Õhkjahutusraam on lihtne raam, tavaliselt koos jahutusventilaatoritega ning lihtsad plaadid ja kinnitusdetailid, et monteerida düüsid ja sõrmed, et osa suruda ja seda soovitud kuju hoida.
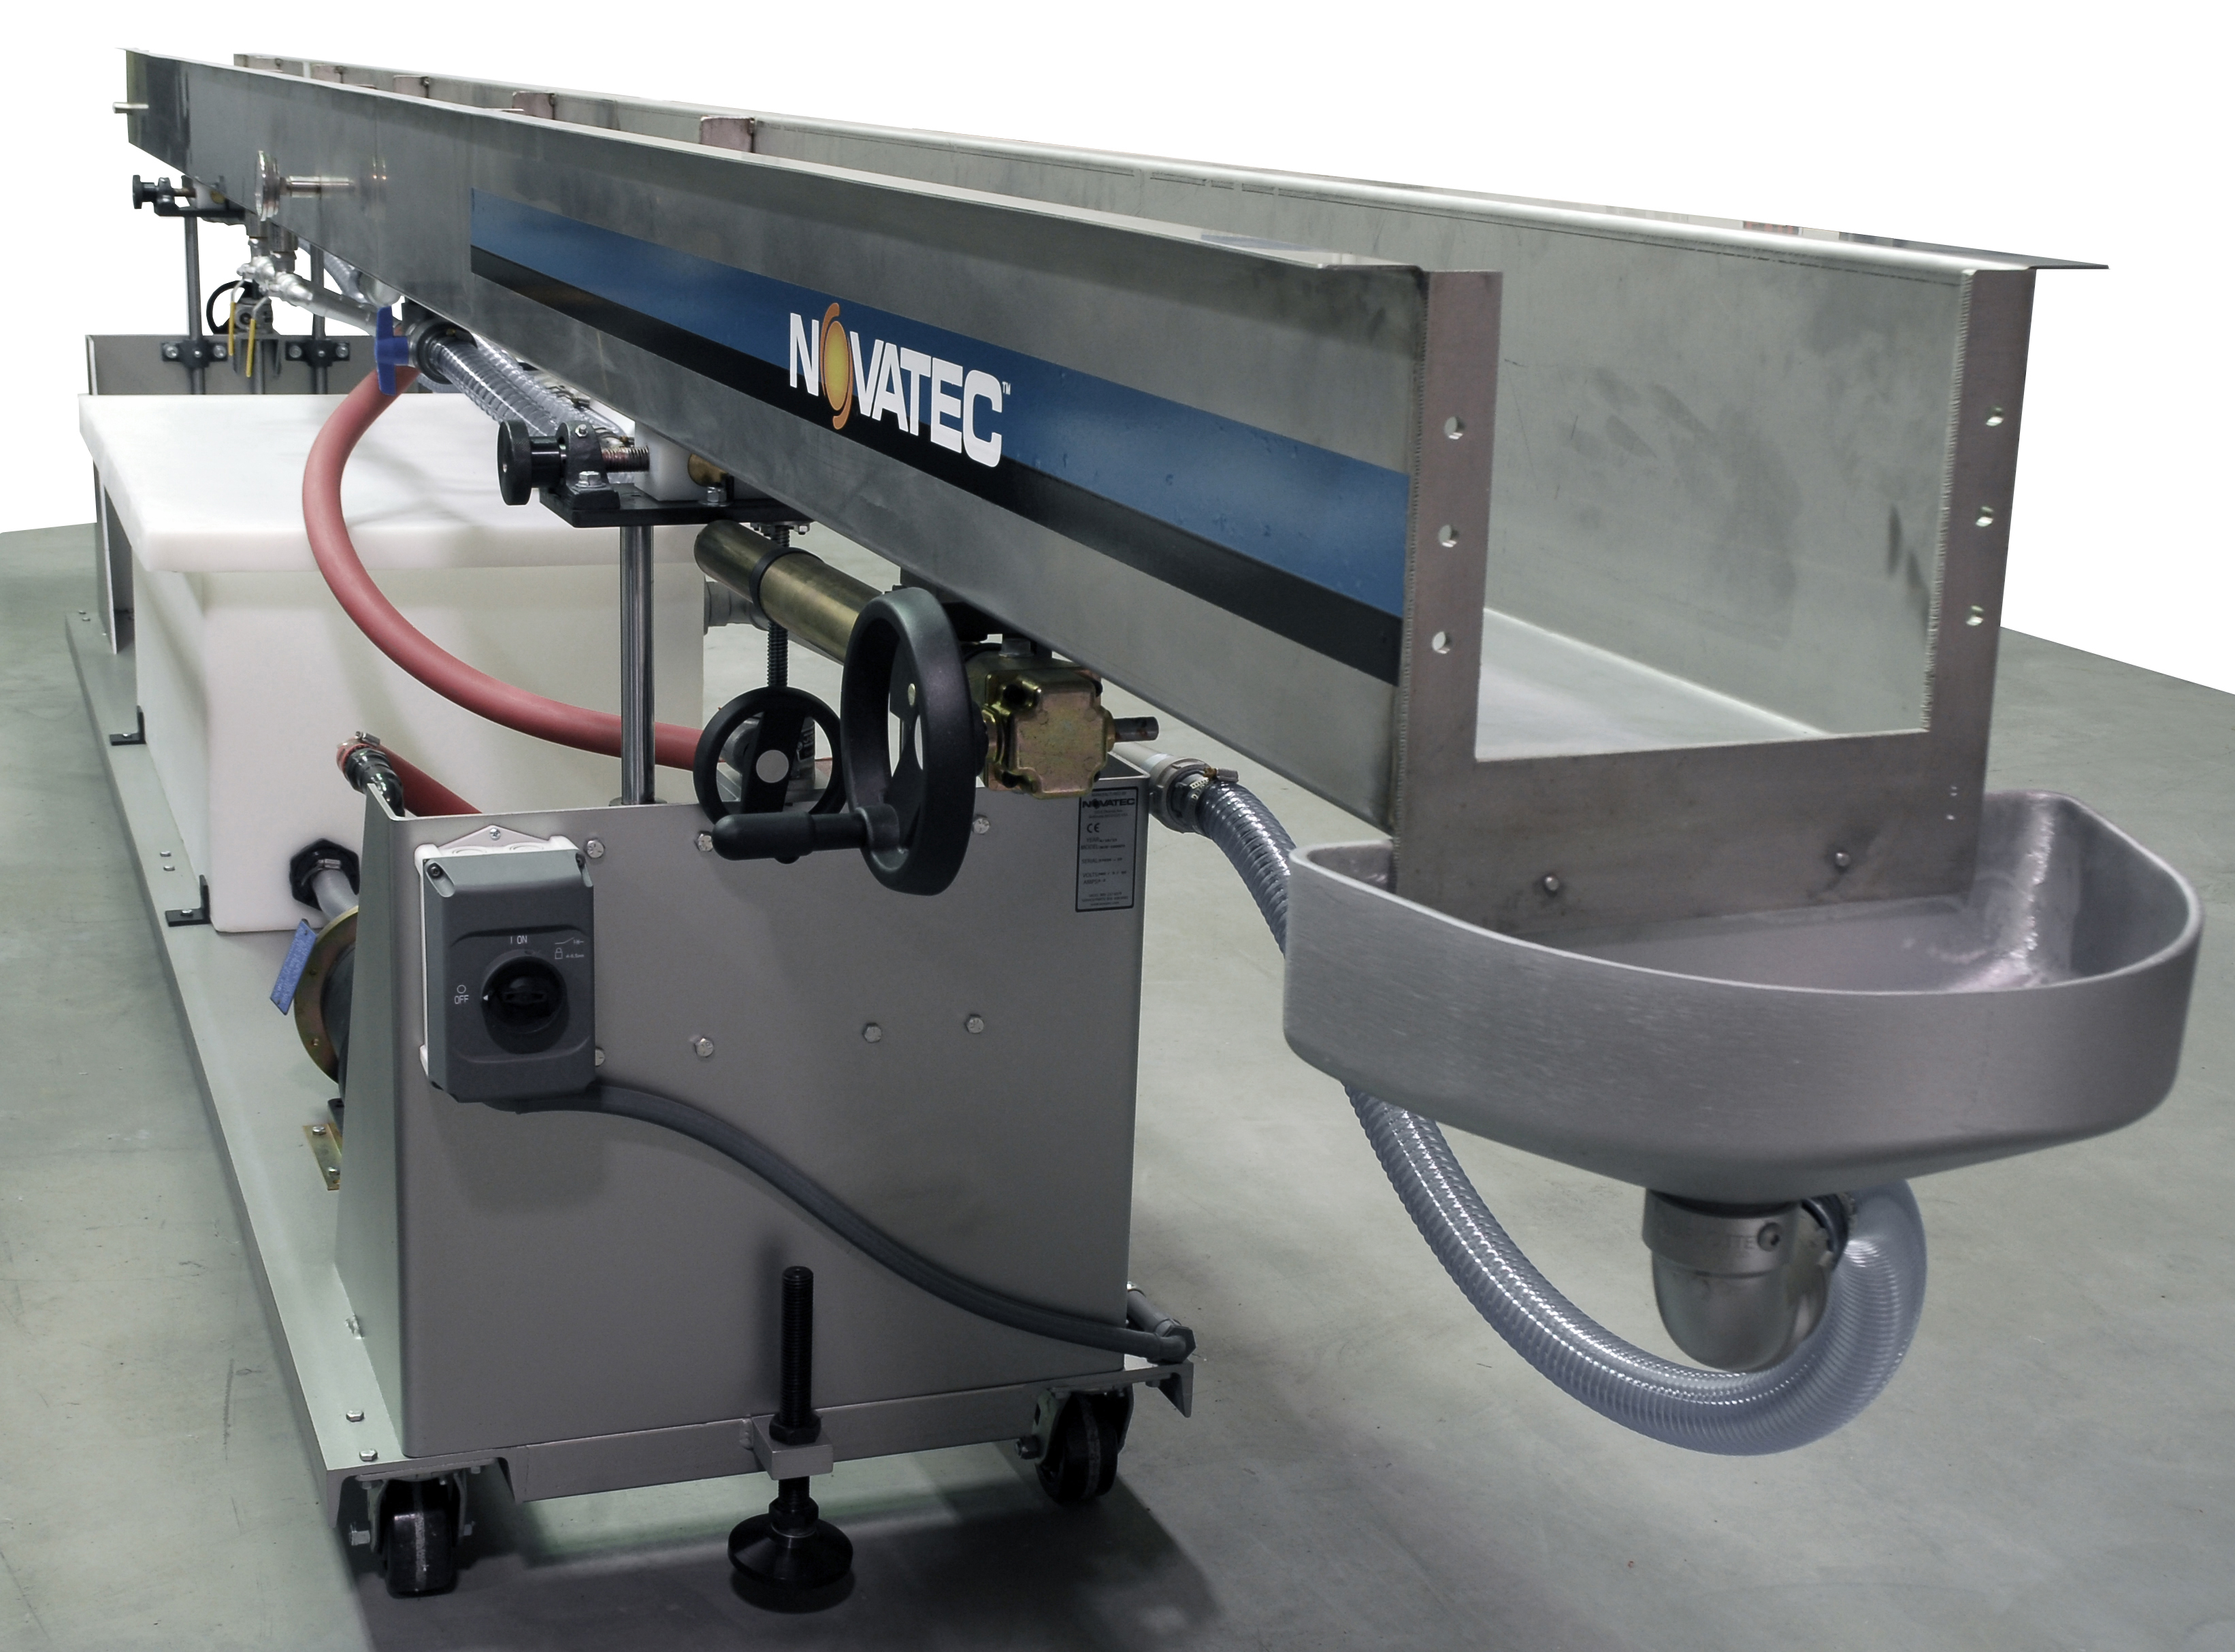
Vee jahutuspaak
Jahutusmahuti jaoks on vaja jahutusvett. Seda saab teha mitmel viisil. Kas otse mahutisse taimeveest või jahutatud veesüsteemist. Selleks võiks kasutada kahte tüüpi jahutussüsteeme: 1) vee lihtne sisse- ja väljalaskeava protsessi käigus ilma tsirkuleerimiseta mahutis; 2) tsirkulatsioonisüsteem taime veetarbimise vähendamiseks. Retsirkulatsioonisüsteem võib kasutada soojusvahetit vee eraldamiseks tsentraalsest süsteemist või puudub soojusvaheti ja protsessivesi, mis segunevad jahutusveega. Seejärel pestakse jahutusvett läbi paagi tõmmates kogu toote peale. Mingi tüüpi tugi paigaldatakse tavaliselt paagi sisse osa hoidmiseks, kuni see on veega jahutatud. Vesi pihustatakse jahutusprotsessi ühtlasemaks muutmiseks osalt mitmest küljest või paaki ujutatakse veega üle, nii et see osa paaki läbides vette kastetakse. Pihustusmahutid pakuvad üldjuhul efektiivsemat jahutamist koos lisakulude ja pihustite hooldamisega. Tavaliselt on vaja rohkem kui ühte jahutuspaaki, et tagada osa piisav jahutamine ja säilitada mõõtmete stabiilsus, kui see väljub viimasest mahutist liinil. Liini jahutusvajadus võib hea toote saamiseks nõuda jahutamist vahemikus 5 jalga kuni 250 jalga.

Veejahutuse / vaakumi suurusega mahuti
Suurusmahuti on põhimõtteliselt jahutuspaak, millel on võime protsessi käigus toodet mõõta. Selle suuruse määramine toimub vaakumprotsessi abil, mis muudab toote paagi atmosfääri muutuseks, et säilitada õõnsused, ümarus, seina paksus ja tõeline suurus. Suuruse määramine toimub suletud mahutikorpuses, mis on piisavalt tugev, et mitte kokku kukkuda suure vaakumi korral või ühendades vaakumiallika otse tööriistaga mitme liitumispunktiga kollektori kaudu. Vaakumpumba ja vajaliku torustiku lisamisega hoitakse paagis ühtlast atmosfääri. Suurus määratakse vastava kalibreerimisriistaga, mis on paigaldatud mahutisse või enne seda. Vaakumi püsiva taseme hoidmiseks on vaja häid tihendeid kalibreerimisriistade, tühjendusotsiku, kaanetihendite jms kaudu. Mõnikord on selleks abiks vee tihendikamber paagi mõlemas või mõlemas otsas. Paagi suuruse suuruse määramine põhineb töötlemisnõuetel ja vaakumi pikkus võib olla väike osa paagi pikkusest või võib protsessi vaakumis kulgeva aja saavutamiseks vaja minna mitu paaki.

Vesijahutuse kalibreerimistabel
Vesijahutuse kalibreerimistabel
Alternatiivseks vesijahutuse suuruse konfiguratsiooniks on suuruse määramise / kalibreerimise tabel.
Suuruse määramise või kalibreerimise tabel on seade, mis ei sisalda veepaagi korpust. Vaakum- ja veekomponendid on olemas ja kasutavad ventiiliga sadamatega kollektoreid, et ühendada lauale asetatud tööriistakomplekti ja paagi korpusega. Need ühendused võimaldavad kasutada mitmesuguseid tööriistu ja paagi konfiguratsioone. Seda tüüpi protsessi nimetatakse mõnikord “märg / kuiv”, kuna see võimaldab tööriistade konfiguratsioonides vett kasutada või mitte. Seda tüüpi seadmetel kasutatakse tavaliselt suuri aknaprofiile, kuna iga osa jaoks on tööriistade seadistamiseks / eemaldamiseks mahutist vaja väga palju aega. Kui tööriistad paigaldatakse selleks ette nähtud paaki, mille saab kiiresti lauaplaadile asetada, on see palju tõhusam. Seda tüüpi seadmed on tavaliselt palju kallimad kui tank, seega pole see põhiprotsessori jaoks hea valik.

Rihma tõmbur
Tõmmates
Enamik ekstrusiooniprotsesse nõuab toote tõhusaks töötlemiseks tõmburit. Erandiks on pul-tarbekaubad. Pul-truded tooted lükkavad toote tegelikult läbi alljärgnevate komponentide. Kaalul pole selle jaoks siiski materiaalset struktuurilist terviklikkust. Kui arvate, et peate köit käes hoidma ja proovite kellelegi teisele trossi otsa anda, siis tõmmake see oma käest välja ja saadate teisele inimesele. Mis juhtub, kui see inimene ei reageeri? Köis paindub kiiresti maa poole ja kuhjub teie jalge ette. Väljapressimised on samamoodi. Kuna need pole tavaliselt sula olekus piisavalt jäigad, et oma raskust suruda, on vaja abikätt. Teine inimene ulataks käe, haaraks köiest ja tõmbaks seda enda poole. Trossi maapinnast eemal hoidmiseks peab inimene trossi pinget hoidma. Kui nad liiguvad sinust kaugemale, nõuab trossi tõmbamiseks vajalik jõud, hoides seda maapinnast eemal, rohkem jõudu. Nii et protsessi liikumise jätkamiseks vajab ekstrudaat tõmbejõu juurest natuke abi, et säilitada protsessis pinget. Toode läbib jahutusastme, kuni see on piisavalt jahe, et tõmmata ilma veebi purustamata. Mida pikem on jahutuspikkus ja mida pikem on kalibreerimisriistade pikkus, seda suurem on protsessi jätkamiseks vajalik tõmbejõud. Kriitiline on ka tõmbekiiruse täpsus. Toode väljub ekstruuderist antud naelaga tunnis. See võrdub antud lineaarse kiirusega, mis põhineb toote massil. Seda kiirust tuleb täpselt säilitada, vastasel juhul võib toote kaal ja / või kvaliteet varieeruda ja see võib põhjustada toote spetsifikatsioonist väljajäämise.
Protsesside nõuetele vastamiseks on tõmmitsaid valmistatud erinevat tüüpi. Mõned neist on järgmised: 1) vöö - üldised rakendused ja väikese või keskmise jõuga nõuded, 2) klammerdatud - suurem tõmbejõud ja tavalise vööga moonutatud kujuga osad. Klambrid saab konstrueerida nii, et need sobiksid toote eenditega, 3) ratas - odav ja hõlpsasti kasutatav, kuid täpsuses võib rataste libisemise ja kasutatud mootoriajami tüübi tõttu kahtluse alla seada.
Vaadake üksikasju umbes 2 "kuni 6" tõmmitsa kohta plastprofiilide väljapressimiseks

Kärbeste lõikur
Lõika / keri / võta ära
Kui toode on tõmmitsa juures, tuleks seda lõplikult jahutada, et töötada. Mõned tooted on nüüd pikkuseks lõigatud. Mõni on rullitud kaotama. Mõni spiraalitakse mingil viisil rullidele. Igal tootel on oma viimistlusnõuded.
Lõikurid
Mõnda toodet saab lõigata lihtsa lõiketeraga. See osa juhitakse tavaliselt läbi pukskomplekti, et see püsiks orienteeritud ning abiks lõikete kvaliteedis ja tolerantsides. Toote liikumisel läbi pukside aktiveeritakse tera. See on tavaliselt pöörlev käsi või ratas, mille külge tera on kinnitatud. Tera viiakse läbi toote, et seda vastavalt vajadusele lõigata. Tera tüüp, konfiguratsioon, rünnakunurk, puksi suurus, pukside pukside vahe, et tera saaks läbi liikuda, ja palju muud määravad lõigatud toote kvaliteedi ja taluvuse. Paljud lõikurid töötavad mitmes režiimis, et töötleja saaks neid kasutada mitmesuguste toodete jaoks. Lõikamisrežiime on kahte tüüpi - nõudmisel - (see tähendab, et lõikur aktiveeritakse signaalist ja iga kord, kui lõiket on vaja, pöörleb lõiketera laba läbi toote ja toote ühe lõigu. Käivitamine võib toimuda taimeriga, optiline andur, füüsiline lipulüliti, kooderratas jne). Pidev - (see lõigatud tüüp kasutab lõiketera harust pöörlevat pideval etteantud kiirusel ja toodet liigutatakse lõikepikkuse saavutamiseks ühtlasel kiirusel läbi pukside. Seda kasutatakse tavaliselt väga lühikeste osade või väga suurte liinikiiruste korral. Üksik ja käsivarsil / rattal on võimalik kasutada mitut tera, et vajaduse korral veelgi suuremat lõikamiskiirust saavutada).
Neid lõikureid saab kasutada mitmel viisil. Mõned vanas stiilis lõikurid töötavad siduriga, mis libistab tera läbi detaili. Mõni kasutab noavarre keerutamiseks otseseid vahelduvvoolumootoreid. Kaasaegsed lõikurid kasutavad toote lõikamiseks tavaliselt servomootoreid koos reduktoriga või ilma.
Muud lõikamismasinad kasutavad giljotiini tüüpi tera, mis on ühendatud õhusilindrite või mootoritega. Seda kasutatakse toodete jaoks, mis vajavad enamat kui ülalkirjeldatud terakujulist lõikurit ja vajavad hakkevaba lõikamist.
Hankige üksikasju lõikurite kohta läbimõõduga 2 "kuni 5" ja kuni 4,5 "x 7,5" profiilide jaoks

Üles lõigatud saag
Saed
Mõned tooted ei lõika ülalkirjeldatud lõiketeraga lõikuritega ja vajavad pöörlevate labadega saega. Saha on tavaliselt vaja paksemate ja jäikade toodete jaoks (raskekujulised seinakujundused, torud, jäigad materjalid, näiteks RPVC, või materjalid, mis tera lõikamisega on altid pragunemisele). Saed on saadaval paaris erinevas konfiguratsioonis. Protsesside kohaselt kasutamiseks on saagidel vaja liikuvat lauda. See võimaldab lõikamistsüklil toote töö ajal liikumist ettepoole mitte katkestada.
Reisisaagidel on kaks stiili:
1) Pneumaatiline - selleks on vaja laua ja klambri vahele jääva toote kaudu laua liikumisel abistamiseks pneumaatilisi silindreid.
2) Servo - see on tänapäeval kõige populaarsem stiil ja laua liigutamiseks kasutatakse servomootorit ja mehhanismi (see mehhanism võib olla vöö, kuulkruvi jne). Servolaua liikumine on täpsem, kuna laua liigutamiseks pole toote kinnitamiseks vaja.
Ekstrusioonitoimingutes on näha mitut saagimisstiili:
1) Ülalt lõigatud - need on kõige laialdasemalt kasutatavad saed. Tera liikus lõike ajal toote alt üles läbi selle. Tera naaseb toote alla. See stiil nõuab korrektseks tööks klambrimehhanismi. Enne lõiketsükli algust tõmbab klamber toote vastu lauda. See toiming on vajalik, kuna vastasel juhul tõstaks tera lõike ajal toote üles, mis võib põhjustada halva lõike kvaliteedi ja täpsuse. Pöördsaed on piiratud ainult lõiketera läbimõõduga, mis sobib laua alla.
2) Ristlõige - seda stiili kasutatakse tavaliselt siis, kui toode on laiem kui tavaline üleslõigatud sahk suudab hakkama saada. (Vaja oleks nii suure läbimõõduga tera, et see ei mahu laua alla joone nõutaval keskjoone kõrgusele). Kasutatakse mõnda tüüpi ristlõikamissaate. Mõni kasutab tera, mis algab laua pinna alt ja tera liigub üles ja siis üle. Selle stiili korral võib tera tulla nii, et see jõuab toote juurest läbi ja jõuab seejärel läbi toote tagasi, VÕI tera võib toote ületada ja tagasitulekuks liikuda laua all. Mõni kasutab tera, mis on üle laua pinna, ja läheb lihtsalt toote küljest üle.
3) Lõikamine / tükeldamine - need saed kasutavad tavaliselt väiksemaid lõiketerasid ja väiksema mahutavusega.
Vaadake üksikasju sae kohta plastprofiilide väljapressimise kohta

Planeedisaag
Planeetide lõikurid / saed
Mõnedes ümarates toodetes saab kasutada planeedilõikureid / saed. Nendes kasutatakse lõikeinstrumenti, mis pöörleb ümber toote välispinna ja lõikab seda mitmesuguste lõikeinstrumentidega: 1) treipingi tüüpi tööriist - pöörlevasse otsa paigaldatakse väike lõiketera, mis eemaldab materjali, kuna see lõikab samamoodi treipingi lõikega . 2) saeleht - mõnel on hammasteraga pöörlevale peale kinnitatud sae mootor. See eemaldab ka materjali, kuna see lõikab. 3) Lahutusratas - see stiil kasutab lõiketera, mis sarnaneb pitsalõikuriga ja on toote külge sukeldunud ning toimib toote lahutamisel, kuna see liigub toote sügavamale. Selle stiiliga ei looda ühtegi kiipi ja see on eelistatud tüüp selle kiibi puudumise korral. Seda tüüpi saagade kasutamise negatiivne külg on masina maksumus ning pideva tähelepanu ja "näpistamise" nõue, et need saagiksid hästi.

Võtke ära konveier
Konveierid
Tüüpiline on teatud tüüpi konveier, mis viib osi pärast seda, kui sae või lõikur on need lõiganud, kus nad on pakitud. Vastasel juhul, kuna osi enam ei lükata ega tõmmata, varundaksid need lõikurit või saega ja põhjustaksid probleeme. Neid kasutatakse tavaliselt paindlikumate toodete puhul. See on üldiselt väga lihtne konveier, mis töötab detaili liinikiirusest pisut kiiremini.

Coreless Coiler
Käärur / mähis
Väikeste või painduvate osade puhul on sageli soovitatav osa ladustamiseks kerida või kerida, kuni saab teha teisese toimingu. Mõnda toodet müüakse sellises konfiguratsioonis, et klient saaks teisese toimingu rakendada. Siin kasutatakse kahte tüüpi masinaid. Rullid ja kerimismasinad: 1) rullid - rullimiseks kasutatakse masinat, mille südamiku komplekt on tavaliselt laiendatav ja toode pakitakse otse nendele tornidele. Keerimisprotsessi ajal asetatakse tuvid täielikult mähitud kujule. Õige pikkuse mähise ajal varred varisevad toote eemaldamiseks kokku. Käärid - kerimine sarnaneb mähisega, välja arvatud juhul, kui kerijale on kandekeer / rull paigaldatud ühe võlli külge, mis on ühendatud pooli / rulli ajamiseks.
Käärid / mähised on saadaval erinevates konfiguratsioonides alates väga lihtsatest konfiguratsioonidest ühes jaamas kuni täisautomaatse kahejaama koos automaatse lõikamise ja ülekandmise ning mähkimise või ribadega. Ühejaama masinad oleksid tavaliselt käsitsi käivitatavad masinad (operaator paigaldaks pooli või ühendaks toote tünnidele mähisega. Kui see oleks tehtud vajaliku pikkuse mähkimiseks, lõikaks operaator toote välja, eemaldaks poolid või pooli ja käivitaks Kahejaamalisi masinaid saab käsitsi juhtida ühe võllina või omada mitmesuguseid automatiseerimistasemeid kuni täisautomaadini, kus operaatoril tuleb paigaldada ainult värsked poolid ja eemaldada valmistoode.