

◆Tüüpiliste läbipaistvate plastide omadused
Läbipaistvad plastid ja nende survevalu omadused

Materjalide uurimis- ja arendustegevuse pidevate edusammude tõttu sobib järjest rohkem optilisi materjale läbipaistvate toodete valmistamiseks. Võttes näiteks kõrgete kvaliteedinõuete ja keeruka survevalutehnoloogiaga optilistes toodetes laialdaselt kasutatavad optilised läätsed, nagu on näidatud joonisel, valitakse tavaliste plastläätsede survevalumaterjal sageli selle madala hinna, kõrge tootmistõhususe, tugeva stabiilsuse ja kõrge läbilaskvuse tõttu. Võrreldes tavaliste plastläätsede plasttoormaterjaliga on kujutise optika plastikläätsede survevalumaterjalidele esitatavad nõuded veelgi rangemad. Plastist toorainel ei pea olema mitte ainult sellised omadused nagu kõrge läbipaistvus, head mehaanilised omadused, tugev stabiilsus ja hea voolavus, vaid materjali valik peab põhinema ka konkreetsetel toimivusnäitajatel, nagu murdumisnäitaja.
Tavaliselt kasutatavad survevalumaterjalid optiliste plastläätsede pildistamiseks hõlmavad polümetüülmetakrülaati (PMMA), polükarbonaati (PC) ja tsüklilisi olefiinpolümeere (COP). Nende hulgas kasutatakse suure-läbipaistvusega PMMA-d laialdaselt plastläätsede survevalamisel. PMMA-d ei kasutata mitte ainult keskmise-kuni-madala täpsusega suure-diameetriga plastläätsede (nt kondensaatorläätsed, Fresneli läätsed, projektsiooniläätsed ja autode esitulede läätsed), vaid ka suure täpsusega-plastobjektiivide (nt mobiiltelefonide kaamerad, laserprinteri objektiivid, laserprinterid, objektiivid, objektiivid). läätsed. PMMA-l on kõrge tugevus ja kõvadus, aga ka optilised omadused, nagu kõrge Abbe arv ja madal kaksikmurduvus. Siiski esitab PMMA optiliste läätsede plastikust toorainena endiselt mitmeid väljakutseid. Näiteks niisketes tingimustes põhjustab PMMA veeimavus plastläätse murdumisnäitaja muutusi, mille tulemuseks on mahu suurenemine ja üldiste struktuurimõõtmete muutumine. Lisaks on PMMA klaasistumistemperatuur 100 kraadi ja plastläätsede kuumakindlus on suhteliselt halb, mis piirab oluliselt PMMA kasutusala.
Polükarbonaat (PC) on sageli kasutatav optiline materjal, mida kasutatakse laialdaselt autode esitulede läätsedes,{0}}kiirt hajutavates läätsedes ja muudes optilistes läätsedes. PC-l on kõrge läbipaistvus, kuumakindlus, kõrge tugevus ja kõrge murdumisnäitaja ning seda peetakse üheks parima löögitugevusega plastmaterjalidest. Siiski on arvutiobjektiividel endiselt olulisi puudusi. Näiteks on PC-läätsede fotoelastne koefitsient mitu korda kõrgem kui PMMA-l, mille tulemuseks on väljendunud kaksikmurdeefekt, mis mõjutab tõsiselt plastläätse optilise kujutise kvaliteeti. Lisaks on PC-materjalil suur kokkutõmbumiskiirus, mis muudab plastläätsed deformatsioonile väga vastuvõtlikuks, suurema deformatsiooniastmega kui PMMA-l.


Tsüklilised olefiinpolümeerid (COP) on ring{0}}sõrmepolümeerid, mis sünteesitakse monomeeridena tsükliliste olefiinide abil. COP-idel on kõrge läbipaistvus, madal hügroskoopsus, madal kahekordne murdumine ja hea töödeldavus. Lisaks on COP-del suurepärane keskkonnastabiilsus, jäädes struktuurselt muutumatuks isegi niiskust imades, ja neid kasutatakse sageli PMMA asendajana plastides. COP-id on aga äärmiselt kallid, makstes ligikaudu kümme korda rohkem kui PMMA. COP-ide kasutamine survevalumaterjalina suurendab oluliselt plastläätsede tootmiskulusid.
Üldiselt on arvutist valmistatud objektiividel märkimisväärne kaksikmurdumine, mis muudab pildikvaliteedi tagamise keeruliseks. COP ja PMMA pakuvad mehaaniliste omaduste ja konstruktsiooni stabiilsuse osas võrratuid eeliseid. COP on aga ülikallis, suurendades tootmiskulusid ja rikkudes majanduslikke põhimõtteid. PMMA seevastu on suhteliselt odav ja sellel on suur turupakkumine, mistõttu see sobib madalate-kulude ja suure{4}}tõhusate optiliste plastist läätsede tootmiseks. Lisaks saab PMMA sulamisvoolu omadusi parandada, muutes survevaluprotsessi parameetreid, võimaldades süstimisvormi pinna morfoloogia täpset replikatsiooni.
Läbipaistvate plastide survevalutehnoloogia
Sestläbipaistvad plastikudvajavad kõrget valguse läbilaskvust, tuleb plasttoodete pinna kvaliteeti rangelt kontrollida. Sellised defektid nagu plekid, poorid, valgendamine, hägustumine, mustad laigud, värvimuutus ja halb läige on vastuvõetamatud. Seetõttu nõuab kogu survevaluprotsess põhjalikku tähelepanu ja rangeid, isegi spetsiaalseid nõudeid toorainele, seadmetele, vormidele ja isegi tootekujundusele.

Teiseks, läbipaistvate plastide kõrge sulamistemperatuuri ja halva voolavuse tõttu on pinnakvaliteedi tagamiseks sageli vaja protsessi parameetreid, nagu masina temperatuur, sissepritse rõhk ja sissepritse kiirus, peen reguleerida. See tagab, et vorm on täielikult täidetud, tekitamata sisemist pinget, mis võib põhjustada toote deformeerumist ja pragunemist. Järgmises jaotises analüüsitakse tooraine ettevalmistamise, seadmete ja vormide nõuete, survevaluprotsesside ja tooraine käitlemise peamisi kaalutlusi.
Peamised tehnilised punktid enne survevalu
Tooraine ettevalmistamine ja kuivatamine
Kuna isegi väikseim plastis leiduv lisand võib mõjutada toote läbipaistvust, on ülioluline säilitada tihendus ladustamise, transportimise ja söötmise ajal, et tagada tooraine täielik puhtus. Eelkõige võib niiskuse olemasolu toormaterjalides põhjustada riknemist kuumutamisel, mistõttu on oluline põhjalik kuivatamine. Survevalu ajal tuleb söötmiseks kasutada kuivatuspunkrit. Samuti on oluline märkida, et kuivatamise ajal sisenev õhk tuleks ideaaljuhul filtreerida ja kuivatada, et vältida tooraine saastumist.
Tünni, kruvi ja tarvikute puhastamine
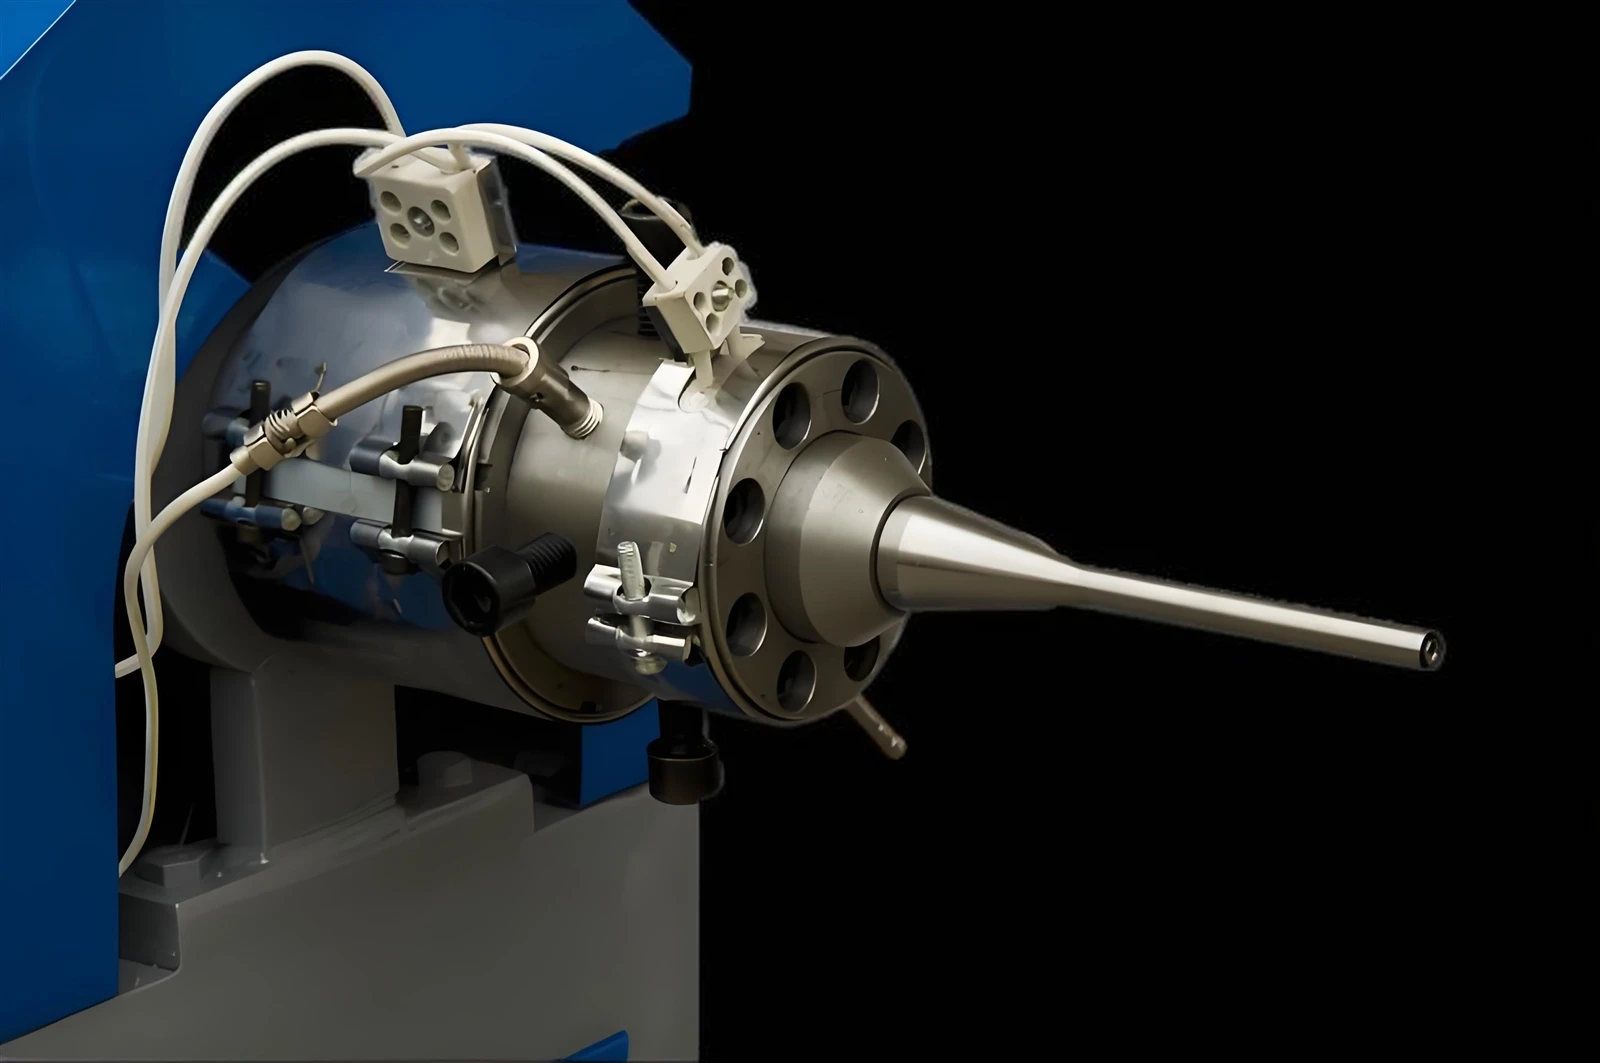
Vältimaks tooraine saastumist ning vana materjali või lisandite kogunemist kruvidesse ja selle tarvikutesse, tuleb erilist tähelepanu pöörata halva termilise stabiilsusega vana materjali kinnijäämise vältimisele. Enne ja pärast kasutamist tuleb survevalumasin põhjalikult puhastada kruvipuhastusvahendiga, et kõik sissepritsekomponendid oleksid lisanditeta. Kui kruvipesurit pole saadaval, võib kruvi puhastamiseks kasutada PE- või PS-plasti. Ajutiste seiskamiste ajal tuleks kuivati ja tünni temperatuure alandada, et vältida lagunemist, mis on põhjustatud tooraine pikaajalisest kokkupuutest kõrgete temperatuuridega. PC, PMMA või muude plastide tootmisel tuleks tünni temperatuur langetada alla 160 kraadi. Lisaks tuleks toormaterjalina PC kasutamisel langetada punkri kuivatustemperatuuri alla 100 kraadi.
Probleemid, mida tuleb kaaluda vormi kujundamisel (sh tootekujundus)
Kehva plasti vormimise, pinnadefektide ja kehvast tagasivoolust või ebaühtlasest jahutusest põhjustatud riknemise vältimiseks tuleks vormi projekteerimisel üldiselt arvestada järgmiste punktidega.
01
Seina paksus peaks olema võimalikult ühtlane ja tõmbenurk piisavalt suur.
02
Üleminekuosa tuleks järk-järgult ja sujuvalt ümardada, et vältida teravaid nurki ja servi, eriti PC-toodete puhul, mis peavad olema ilma sälkudeta.
03
Värav ja jooksur peaksid olema võimalikult laiad ja lühikesed ning värava asend tuleks seada vastavalt kokkutõmbumis- ja tahkumisprotsessile. Vajadusel tuleks lisada külm nälkjas kaev.
04
Vormi pind peab olema sile ja vähese karedusega (eelistatavalt alla 0,8 µm).
05
Sulamaterjalist õhu ja gaaside viivitamatuks eemaldamiseks peab olema piisavalt tuulutusavasid ja kanaleid.
06
Välja arvatud PET, ei tohiks seina paksus olla liiga õhuke, üldiselt mitte vähem kui 1 mm.
Probleemid, mida tuleb kaaluda survevaluprotsessides (sh nõuded survevalu masinale)
Sisepinge ja pinnakvaliteedi defektide vähendamiseks tuleks survevaluprotsessis arvestada järgmiste aspektidega:
Kasutage spetsiaalse kruvi ja eraldi reguleeritava temperatuuriga{0}}düüsiga survevalumasinat.
01
Sissepritsetemperatuur: Eelistatav on kõrgem süstimistemperatuur, eeldusel, et plastvaik ei lagune.
02
Sissepritserõhk: üldiselt kõrgem, et ületada sulandi kõrge viskoossus, kuid liigne rõhk võib tekitada sisemist pinget, põhjustades raskusi lahtivõtmisel ja deformatsioonil.
03
Sissepritsekiirus: üldiselt madalam, tagades samal ajal vormi täitmise, ideaaljuhul kasutades mitmeastmelist aeglase-kiire-aeglase süstimismeetodit.
04
Hoidmisaeg ja vormimise tsükkel: lühem, tagades samal ajal toote täitumise ning vältides vajumisjälgede ja mullide teket, et minimeerida sulamaterjali tünnis viibimise aega.
05
Kruvi kiirus ja vasturõhk: võimalikult madal, tagades samal ajal plastifitseerimise kvaliteedi, et vähendada delaminatsiooni võimalust.
06
Vormi temperatuur: toote jahutamise kvaliteedil on suur mõju, seega tuleb vormi temperatuuri täpselt kontrollida. Võimalusel peaks vormi temperatuur olema kõrgem.
07
Muud probleemid
Pinnakvaliteedi halvenemise vältimiseks tuleks survevalu ajal kasutada vormivabastusvahendeid säästlikult; ringlussevõetud materjali kogus ei tohiks ületada 20%. Kõik tooted, välja arvatud PET, peavad läbima sisemise stressi leevendamiseks-järeltöötluse. PMMA-d tuleks kuivatada kuuma õhu tsirkulatsioonis 70–80 kraadi juures 4 tundi; Arvutit tuleks kuumutada puhtas õhus, glütseriinis, vedelas parafiinis jne temperatuuril 110–135 kraadi olenevalt tootest teatud aja jooksul, mis mõnikord nõuab üle 10 tunni. Heade mehaaniliste omaduste saavutamiseks peab PET läbima kaheteljelise venitusprotsessi.
